

Ketika sejumlah sarung tangan tahan potong gagal di jalur produksi pelanggan, biayanya jarang terbatas pada persediaan yang ditolak. Hilangnya waktu produksi, kesenjangan kepatuhan keselamatan, dan beban sumber daya bertambah dengan cepat. Dari pekerjaan kami sebagai produsen sarung tangan pelindung yang mengoperasikan pabrik kami sendiri di Rugao, Jiangsu, akar penyebab sebagian besar kegagalan pengiriman bukanlah cacat desain sarung tangan, namun adanya hubungan yang hilang antara sampel bersertifikat dan pengiriman volume. Audit pabrik sarung tangan tahan potong yang disiplin dan sistem kendali mutu yang berfungsi dilakukan untuk menutup kesenjangan tersebut. Kesimpulannya jelas: audit pabrik untuk konsistensi, bukan untuk satu sampel yang mengesankan.
Mengapa Audit Pabrik Lebih Berarti Daripada Uji Lab
Standar seperti ANSI/ISEA 105 dan EN 388 menjelaskan kemampuan sarung tangan dalam kondisi laboratorium. Mereka tidak menjamin seribu pasangan berikutnya akan berperilaku sama. Audit pabrik menjawab pertanyaan yang berbeda: dapatkah pabrikan ini mengulangi kinerja tersertifikasi dalam jumlah besar?
Audit terstruktur meninjau prosedur yang terdokumentasi, catatan kalibrasi mesin, dan titik inspeksi yang ditentukan. Hal ini juga mengungkapkan bagaimana reaksi pabrik ketika terjadi sesuatu yang tidak sesuai spesifikasi. Sebuah fasilitas yang menimbang sarung tangan selama merajut, misalnya, menangkap penyimpangan tegangan benang sebelum mempengaruhi produk jadi. Sebuah fasilitas yang hanya menguji pada akhirnya menemukan masalah setelah material dan tenaga kerja telah digunakan.
Di pabrik yang dikelola dengan baik, masalah kualitas dapat diketahui sejak dini. Bagan di bawah menunjukkan distribusi umum di mana cacat yang pada akhirnya mempengaruhi sarung tangan jadi pertama kali terdeteksi di seluruh aliran produksi.
Bagian dari cacat sarung tangan tahan potong yang pertama kali terdeteksi pada setiap tahap pemeriksaan (pola ilustrasi).
Bidang Utama yang Perlu Dicakup dalam Audit Pabrik Sarung Tangan Tahan Potong
Audit yang efektif menelusuri rantai nilai mulai dari serat hingga karton kemasan. Pembeli harus menyusun kunjungan pada empat bidang inti: bahan masuk, rajutan, pencelupan atau pelapisan, dan pemeriksaan akhir. Setiap area mempunyai kriteria penerimaan dan mode kegagalannya sendiri.
| Bidang audit | Poin verifikasi | Dampak produksi |
|---|---|---|
| Masuk material | Jenis serat dan denier, catatan batch senyawa pelapis, sertifikat pemasok | Penggantian benang mengubah kinerja pemotongan meskipun labelnya tetap sama |
| Merajut process | Pengukur mesin, kepadatan jahitan, interval pengambilan sampel berat sarung tangan | Penyimpangan tegangan kecil mempengaruhi integritas sarung tangan mulus dan skor potongan akhir |
| Mencelupkan atau melapisi | Viskositas bubur, waktu tinggal, profil suhu oven, durasi pengeringan | Pelapisan thickness and adhesion drive grip, abrasion, and measured cut performance |
| Terakhir inspection | Pengambilan sampel ketahanan potong, pemeriksaan dimensi, inspeksi visual dan pelabelan | Mengonfirmasi perilaku batch sebelum pengemasan dan pengiriman |
Laporan audit harus mencatat apa yang diamati di setiap gerbang, bukan hanya apakah pabrik mempunyai manual mutu. Uji praktiknya sederhana: dapatkah operator di setiap stasiun menjelaskan kriteria penerimaan tanpa membaca poster dinding?
Standar Ketahanan Pemotongan: Apa yang Harus Dikonfirmasi oleh Audit
Resistensi terhadap sayatan bukanlah suatu angka tunggal. Pembeli di Amerika Utara mengandalkan ANSI/ISEA 105, yang memberi peringkat kinerja dari A1 hingga A9. Pembeli di Eropa menggunakan EN 388, yang melaporkan skala numerik dari tingkat 1 hingga 5. Kedua sistem tersebut menggunakan prinsip pengujian yang berbeda, sehingga sarung tangan yang berkinerja baik pada satu standar mungkin akan berperilaku berbeda pada standar lainnya. Audit harus mengkonfirmasi standar mana yang disertifikasi oleh pabrik dan apakah laporan pengujian mencakup lini produksi saat ini.
| Aspek | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Skala tingkat potong | A1 hingga A9 | Tingkat 1 sampai 5 |
| Prinsip pengujian | Tomodynamometer, mengukur gram gaya potong | Tes kudeta, mengukur indeks potongan terhadap pisau yang berputar |
| Spesifikasi industri umum | A4 hingga A6 untuk penanganan logam dan kaca | Level 3 hingga 5 untuk eksposur yang sebanding |
| Cakupan laporan | Telapak tangan dan terkadang sarung tangan penuh | Beberapa sampel dari area sarung tangan yang berbeda |
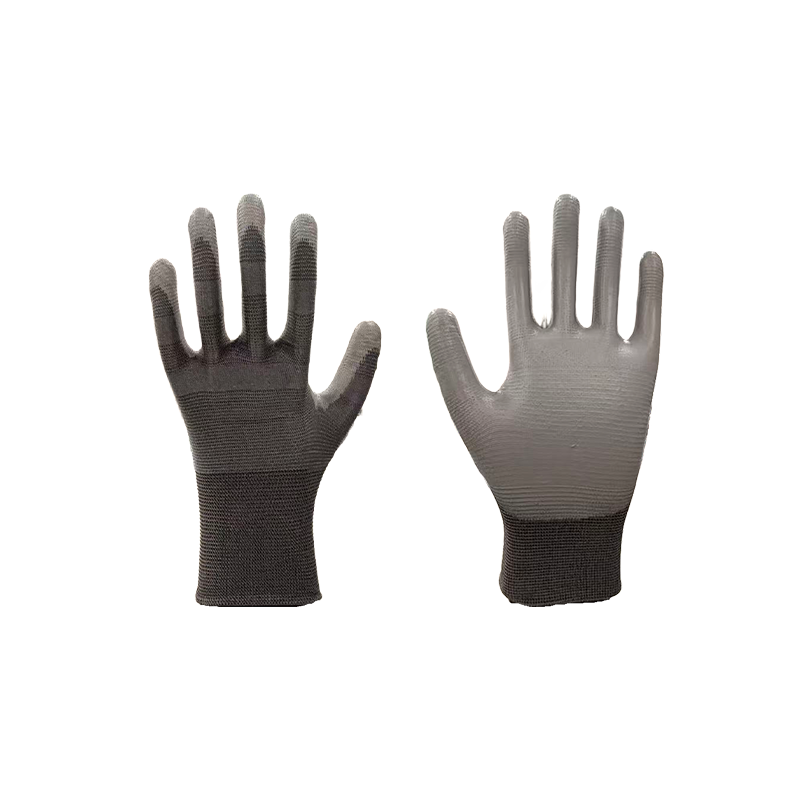
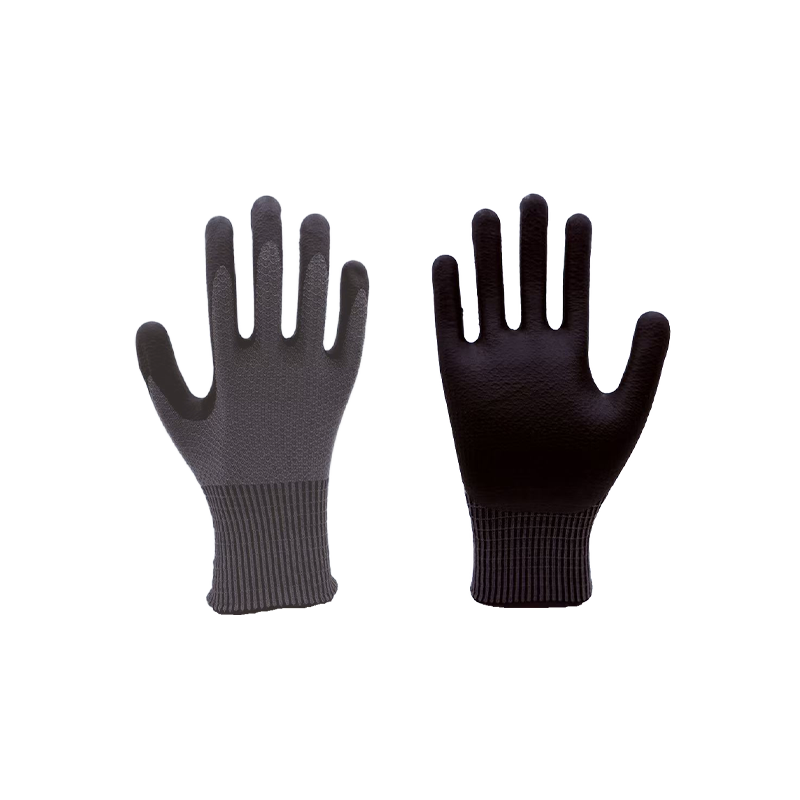
Jika suatu spesifikasi memerlukan ketahanan potong A5, pabrik harus dapat menunjukkan laporan pengujian dari lini produksi yang sama yang diaudit, bukan hanya sampel yang dikirim ke laboratorium beberapa bulan sebelumnya. Contoh bagus dari level ini adalah sarung tangan tahan sayatan berperforma tinggi berwarna abu-abu A5 berukuran 13-gauge, yang merupakan item inti dalam rangkaian produk kami. Sebelum mengunci spesifikasi, pembeli juga harus memahami perbedaan antara terminologi tahan potong dan tahan potong, topik yang dibahas dalam artikel kami panduan industri .
 Sarung Tangan Tahan Potong Berperforma Tinggi A5 Abu-abu 13-Gauge Sarung tangan rajutan berpola leci dengan lapisan busa nitril ini menawarkan perlindungan terhadap sayatan EN388 Level E, keseimbangan fleksibilitas, cengkeraman, dan ketahanan aus untuk tugas presisi dan logistik. Lihat Produk →
Titik Kendali Mutu di Seluruh Alur Produksi
Pengendalian mutu di pabrik sarung tangan tahan sayatan harus dilakukan secara berurutan, bukan pengujian akhir tunggal. Pos pemeriksaan berikut ini merupakan titik minimum untuk rantai pasokan yang andal:
- Inspeksi material masuk: verifikasi jenis serat, denier, dan senyawa pelapis terhadap spesifikasi pembelian.
- Pengambilan sampel proses merajut: mengukur berat sarung tangan dan kepadatan jahitan pada interval tetap untuk mendeteksi penyimpangan mesin.
- Pemeriksaan aplikasi pelapisan: pantau viskositas bubur, waktu pencelupan, dan suhu pengawetan.
- Pengujian ketahanan potong: menjalankan sampel produksi berdasarkan standar yang relevan secara terjadwal.
- Verifikasi dimensi dan jahitan: periksa panjang, model manset, dan konstruksi jahitan apa pun.
- Inspeksi visual akhir dan pengemasan: sortir sarung tangan yang rusak dan pastikan keakuratan label.
Setiap gerbang harus memiliki rencana pengambilan sampel yang ditentukan. Pabrik yang menguji satu pasang per batch tidak melakukan pengendalian kualitas; itu sedang melakukan isyarat. Bagan di bawah menunjukkan distribusi umum cacat yang diamati selama pemeriksaan akhir pada seluruh produksi sarung tangan berlapis tahan sayatan.
- Pelapisan voids 30%
- Deviasi dimensi 25%
- Cacat jahitan atau rajutan 20%
- Kontaminasi permukaan 15%
- 10% lainnya
Kualitas Pelapisan dan Hasil Akhir: Paruh Kedua Cerita
Lapisan telapak tangan sering kali membedakan sarung tangan yang hanya tahan potong dengan sarung tangan yang praktis untuk dipakai dalam satu waktu penuh. Bahan kimia pelapis, viskositas, waktu tunggu, dan profil pengerasan semuanya memengaruhi daya cengkeram, ketahanan terhadap abrasi, dan kinerja pemotongan akhir yang diukur. Audit harus memverifikasi bahwa parameter ini didokumentasikan untuk setiap produk dan diikuti dalam catatan produksi.
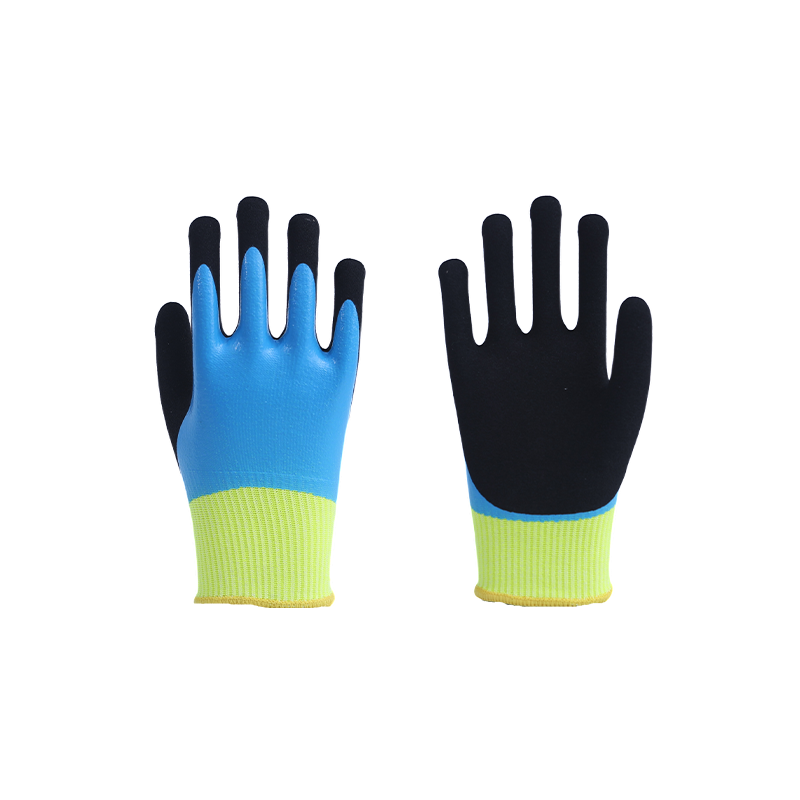
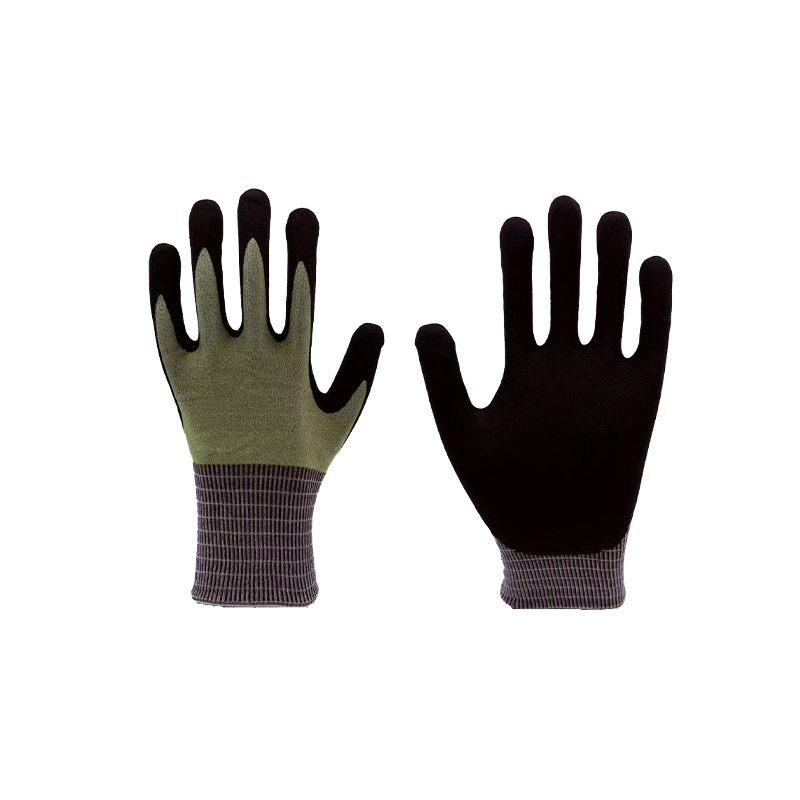
Untuk aplikasi yang menggabungkan paparan pisau dengan permukaan kasar atau bagian berminyak, strategi pelapisan akan mengubah nilai ekonomis sarung tangan. Sarung tangan abrasif kami yang terendam sepenuhnya dan tahan sayatan adalah contoh yang relevan: benang dasar HPPE memberikan tingkat pemotongan, sedangkan lapisan abrasif memberikan masa pakai. Jika penerapan pelapisan tidak terkontrol, pembeli akan mewarisi sarung tangan yang rusak pada awal servis.
 Sarung Tangan Abrasif Terendam Sepenuhnya Tahan Potong Sarung tangan buram celup penuh berukuran 15 ukuran yang memadukan HPPE, serat kaca, dan poliester untuk ketahanan terhadap potongan A4 dan abrasi Level 4, cocok untuk penanganan permukaan berminyak atau kasar. Lihat Produk →
Tanda Bahaya dalam Audit Pabrik Sarung Tangan Tahan Potong
- Label yang mencantumkan standar sertifikasi tanpa laporan pengujian yang cocok untuk lini produksi sebenarnya.
- Tidak ada keterlacakan batch: pabrik tidak dapat menghubungkan batch yang sudah jadi dengan catatan material yang masuk.
- Stasiun inspeksi tanpa kriteria lulus atau gagal yang ditentukan.
- Parameter pelapisan yang disesuaikan dengan pengalaman operator dan bukan pengaturan proses yang terdokumentasi.
- Peralatan pengujian potong yang belum pernah dikalibrasi atau tidak memiliki catatan kalibrasi.
- Jawaban berbeda tentang frekuensi pengambilan sampel dari staf penjualan, produksi, dan kualitas.
Satu bendera merah tidak serta merta mendiskualifikasi sebuah pabrik, namun dua bendera merah atau lebih harus dianggap sebagai sinyal peringatan yang jelas.
Ketika Audit Mengungkapkan Kemampuan Manufaktur Tingkat Lanjut
Pembeli yang membutuhkan perlindungan di atas A5 sering kali mencari benang komposit, pelindung benturan, atau penguat telapak tangan multi-lapis. Konstruksi ini menambah kerumitan pada rajutan, pencetakan, dan inspeksi. Audit harus memeriksa bagaimana pabrik menangani kompleksitas tersebut, karena disiplin yang sama juga berlaku untuk produk yang lebih sederhana.
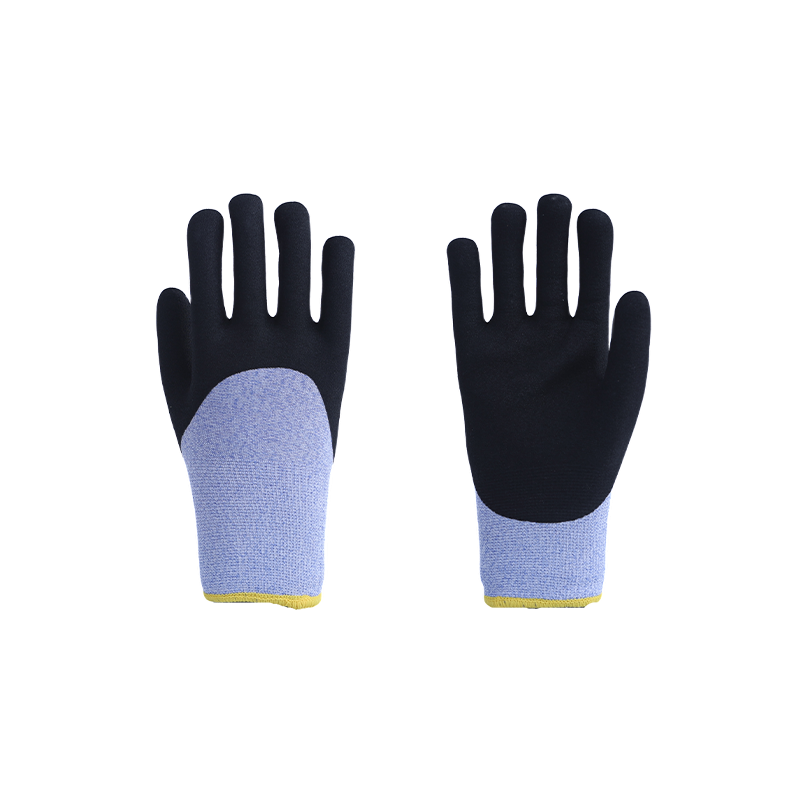
Sarung tangan tahan sayatan A6 dengan peredam kejut TPR, misalnya, memerlukan langkah pencetakan dan pemeriksaan visual untuk penyelarasan bantalan setelah perakitan. Jika sebuah pabrik menunjukkan produksi yang terkendali pada tingkat kerumitan ini, lini produk sarung tangan tahan potong dasarnya kemungkinan besar akan mengikuti disiplin kualitas yang sama.
 Sarung Tangan Penyerap Guncangan TPR Tahan Potong A6 Dilengkapi liner 18-gauge dengan serat tungsten untuk ketahanan terhadap sayatan A6, strip benturan TPR, dan bantalan telapak tangan, sarung tangan ini cocok untuk operasi pengerjaan logam dan penyelamatan berisiko tinggi. Lihat Produk →
Audit bukanlah peristiwa yang dilakukan satu kali saja. Setelah audit berhasil, pembeli dan pabrik harus menyepakati frekuensi pengambilan sampel, standar dokumentasi, dan saluran komunikasi. Putaran kendali mutu yang berkelanjutan itulah yang mengubah pabrik yang baik menjadi pemasok yang dapat diandalkan.
Kami mengikuti prinsip ini di seluruh lini produksi kami di Jiangsu dan menyambut pembeli yang ingin memverifikasi sendiri prosesnya. Jika Anda memiliki pertanyaan tentang prosedur pengujian kami atau ingin mendiskusikan rencana audit, tim kami dapat dihubungi melalui halaman kontak .
Pertanyaan yang Sering Diajukan
Apa perbedaan antara audit pabrik dan pemeriksaan kualitas?
Audit mengevaluasi keseluruhan sistem pabrik: prosedur, dokumentasi, ketertelusuran, dan pengendalian proses. Inspeksi memverifikasi bahwa batch tertentu memenuhi spesifikasi yang disepakati. Keduanya diperlukan untuk mendapatkan sumber sarung tangan tahan sayatan yang andal.
Seberapa sering pabrik sarung tangan tahan potong harus diaudit?
Minimal setahun sekali untuk pemasok lama, dan sebelum pesanan besar pertama untuk pemasok baru. Perubahan jalur yang besar, akuisisi, atau tingkat ketidaksesuaian yang tinggi harus memicu audit tambahan.
Apakah audit pabrik menjamin bahwa setiap sarung tangan tahan terhadap sayatan?
Tidak ada audit yang dapat menjamin setiap unit. Audit yang dijalankan dengan baik mengurangi risiko dengan memverifikasi bahwa proses produksi mampu dilakukan, peralatan telah dikalibrasi, dan rencana pengambilan sampel cukup agresif untuk menangkap penyimpangan sebelum pengiriman.
Tingkat ketahanan sayatan manakah yang harus saya tentukan untuk penanganan logam?
Untuk lembaran logam ringan dan perakitan umum, A4 hingga A5 adalah pilihan yang umum. Untuk pengecapan yang berat, penanganan kaca, dan tepian yang terbuka tajam, A6 ke atas lebih sesuai. Audit harus memverifikasi bahwa metode pengujian pabrik sesuai dengan tingkat target Anda.