

Seorang pembeli membuka sekotak sarung tangan ANSI A5 dan melakukan pemeriksaan selama lima menit. Tiga pasang lolos; yang keempat menunjukkan kekuatan pemotongan sekitar 1.700 gram. Lembar data mengatakan A5 - kira-kira 2.200 g ke atas. Jadi apakah sarung tangannya salah, atau tesnya?
Di perusahaan manufaktur yang menjalankan penelitian dan pengembangan serta laboratoriumnya sendiri, jawabannya biasanya tidak keduanya. Ketahanan sayatan merupakan suatu kisaran, bukan angka tetap, dan satu-satunya cara yang dapat diandalkan untuk menjaga lot produksi tetap berada dalam kisaran tersebut adalah dengan mengontrol benang, rajutan, pelapis dan garis pencelupan, kemudian memverifikasi sarung tangan yang sudah jadi dengan pengujian yang dikalibrasi pada setiap lot - tidak hanya sekali, pada tahap pengambilan sampel.
Perbedaan itulah yang membedakan dua supplier yang sama-sama mencetak "A5" pada sebuah kotak. Salah satunya menguji prototipe dua tahun lalu. Yang lain mengetahui mengapa angka tersebut bergerak, seberapa jauh angka tersebut dapat bergerak sebelum lot ditolak, dan apa yang harus disesuaikan pada garis tersebut ketika hal tersebut terjadi. Berikut adalah cara kerja pengujian sebenarnya, di mana toleransi berlaku, dan apa yang harus ditanyakan sebelum Anda menyetujui spesifikasi.
Apa yang Sebenarnya Diukur Tingkat Pemotongan dan Abrasi
Dua metode uji potong mendominasi dan tidak dapat dipertukarkan. ANSI/ISEA 105, standar AS, menggunakan ASTM F2992 dengan bilah lurus TDM-100 dan melaporkan gaya yang diperlukan untuk memotong spesimen dalam gram, diurutkan ke dalam tingkat A1 hingga A9. EN 388:2016, standar Eropa, mempertahankan pengujian coupe lama untuk material berperforma rendah tetapi beralih ke pengujian pisau lurus ISO 13997 untuk benang berperforma tinggi, melaporkan level A hingga F, dari 2 N hingga 30 N dan lebih tinggi.
Karena geometri bilah dan penerapan beban berbeda, kedua skala tersebut tidak dapat dikonversi dengan rumus. A5 berada di lingkungan yang kira-kira sama dengan EN level E pada banyak konstruksi aramid dan HPPE, namun pemetaannya bergeser seiring dengan campuran benang, bobot liner, dan lapisan. Perlakukan tabel konversi apa pun sebagai perkiraan, bukan sebagai klaim.
Di dalam laboratorium, ada tiga variabel yang mendorong sebagian besar penyebaran:
- Benang dan pengukur. Liner aramid 13-gauge dan liner HPPE 18-gauge keduanya dapat mencapai A5 namun berperilaku sangat berbeda di tangan. Ukuran yang lebih halus biasanya menghasilkan ketangkasan; liner yang lebih berat membeli daya tahan.
- Lapisan. Nitril, lateks, dan PU mengubah cengkeraman, masa pakai abrasi, dan kinerja basah, sehingga uji potong harus diulangi pada sarung tangan berlapis, tidak hanya pada lapisan telanjang.
- Persiapan spesimen. Potongan kupon datar dari telapak tangan tidak sama dengan sarung tangan tiga dimensi. Selangkangan ibu jari dan ujung jari, tempat rajutan diregangkan dan tipis, biasanya merupakan titik terlemah - dan tempat yang paling mungkin terpotong dalam pekerjaan nyata.
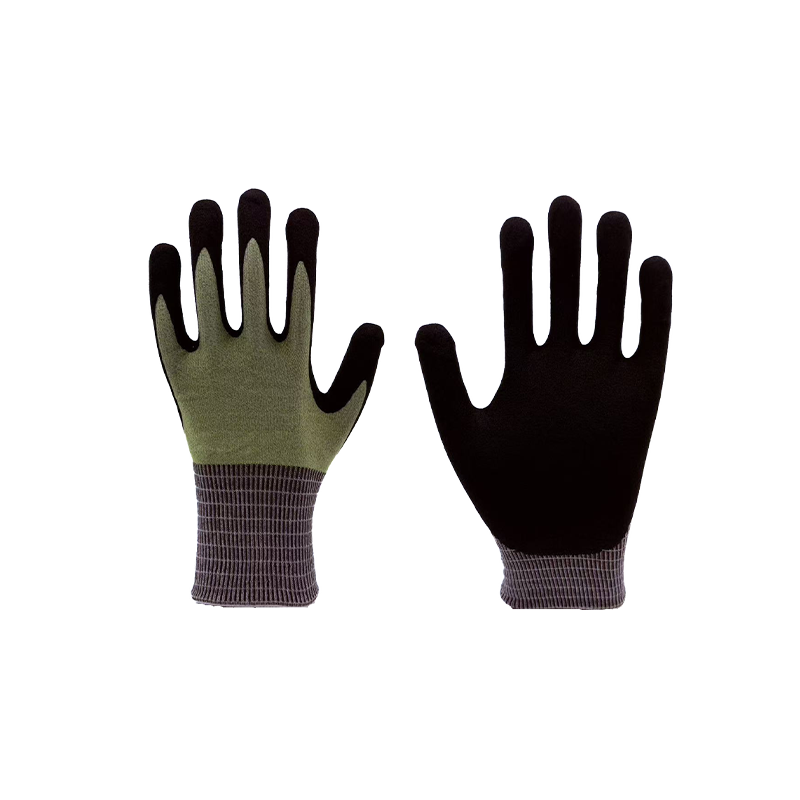 Sarung Tangan Tahan Potong A5 Abu-abu 18 Gauge Tinjau sarung tangan tahan potong A5 ukuran 18 ukuran abu-abu ini saat membandingkan opsi perlindungan mekanis; detail yang terlihat hanya mencakup identitas produk dan pertanyaan, bukan spesifikasi lengkap. Lihat Produk →
Abrasi, robekan, dan tusukan terdapat dalam laporan EN 388 yang sama. Abrasi dihitung dalam siklus hingga terobosan pada roda Taber (level 1 hingga 4, dari 100 hingga 8.000 siklus), robekan diukur dalam newton, dan tusukan dalam newton menggunakan probe standar. Jika berdiri sendiri, mereka terlihat kecil; bersama-sama mereka memutuskan apakah sebuah sarung tangan dapat bertahan dalam satu shift atau satu minggu.
Dari Hasil Lab hingga Spesifikasi Produksi: Tempat Penerapan Toleransi
Prototipe yang lewat adalah awal dari pekerjaan, bukan akhir. Hasil nyata R&D adalah spesifikasi tertulis yang dapat ditampung oleh lini produksi: campuran serat dan jumlah benang, ukuran jarum, kerapatan jahitan, berat lapisan dalam gram per meter persegi, kedalaman celup, pengambilan lapisan per pasang, suhu dan waktu pengawetan, dan rentang ketebalan telapak tangan.
Kemudian tibalah bagian yang jarang dilihat pembeli - daftar hal-hal yang dapat menggeser angka setelah spesifikasi ditandatangani:
- Variasi banyak benang. Dua supplier sama-sama dapat mengirimkan “HPPE” dengan keuletan yang berbeda. Inspeksi masuk dengan sampel benang yang ditahan menangkapnya sebelum mencapai jarum.
- Keausan jarum dan kepadatan jahitan. Rajutan yang sedikit longgar mengurangi jumlah ujung serat per satuan luas dan menghasilkan penurunan kinerja yang terukur.
- Kedalaman celup dan berat lapisan. Pencelupan nitril yang lebih dalam meningkatkan ketahanan terhadap abrasi dan cengkeraman, namun menambah bobot, mengurangi ketangkasan, dan mengubah perilaku sarung tangan saat basah.
- Menyembuhkan dan melembabkan. Lapisan yang kurang diawetkan akan tetap lengket; liner yang terlalu kering menjadi rapuh. Kelembapan penyimpanan saja dapat mengubah hasil potongan secara signifikan.
- Geometri sarung tangan. Panjang, lebar telapak tangan, dan sudut ibu jari merupakan toleransi dimensi, dan keduanya menentukan kesesuaian - yang menentukan berapa lama seseorang benar-benar memakai sarung tangan, sebuah variabel keamanan yang tidak dapat diukur dalam tes bench.
Inilah sebabnya mengapa pabrik-pabrik yang disiplin melakukan pengujian pada tiga titik: benang masuk, sampel pertama dari lini produksi, dan batch jadi sebelum pengiriman. Titik tengahnya adalah dimana sebagian besar permasalahan dapat diselesaikan dengan murah; poin terakhir adalah di mana mereka berhenti menjadi masalah pelanggan.
Pengujian Kimia, Panas, dan Dampak: Setengah Lambat dari Lab Sarung Tangan
Perlindungan terhadap sayatan mendapat perhatian, namun pengujian kimia dan termal membutuhkan waktu lebih lama, biaya lebih besar, dan menghasilkan klaim yang paling sering salah dibaca.
Ketahanan terhadap bahan kimia berdasarkan EN ISO 374-1 adalah tentang perembesan, bukan percikan. Swatch dipasang di dalam sel, bahan kimia tantangan diterapkan di satu sisi, dan laboratorium mengukur berapa lama hingga dapat terdeteksi di sisi lain. Tipe A mensyaratkan kinerja terhadap setidaknya enam bahan kimia dengan waktu terobosan 30 menit atau lebih; Tipe B membutuhkan tiga; Tipe C, satu. Uji degradasi terpisah memeriksa apakah material berubah secara fisik setelah kontak.
Ada dua peringatan praktis yang berlaku. Permeasi diukur pada suhu yang terkendali, biasanya sekitar 22 hingga 23 derajat Celcius, dan waktu terobosan menurun seiring dengan kenaikan suhu. Dan campuran pelarut tidak sama dengan masing-masing komponennya, sehingga peringkat Tipe A terhadap enam bahan kimia yang disebutkan tidak secara otomatis mencakup campuran yang digunakan dalam proses Anda.
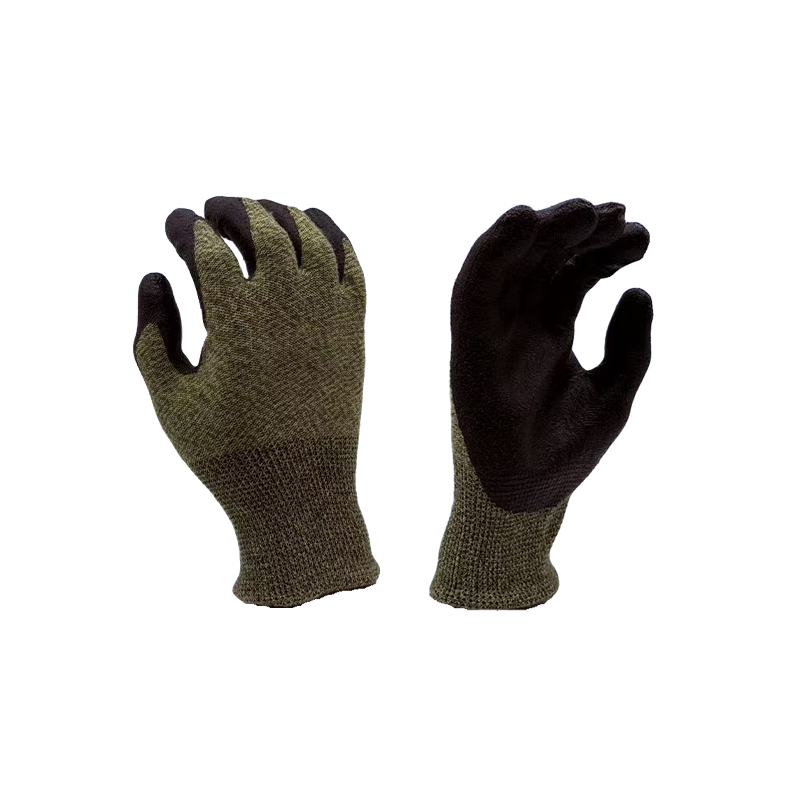 Rangkaian Sarung Tangan Perlindungan Bahan Kimia Tipe A Jelajahi sarung tangan pelindung bahan kimia Tipe A, termasuk aramid neoprene ukuran 13 dan konstruksi PU berbahan dasar air, untuk tugas manufaktur bahan kimia, petrokimia, dan laboratorium. Lihat Produk →
Pengujian panas berdasarkan EN 407 melaporkan hingga enam sifat terpisah, termasuk waktu nyala api, panas kontak pada 100, 250, 350, dan 500 derajat Celsius, panas konvektif, panas radiasi, dan percikan logam cair. Jarang ada satu sarung tangan yang kuat di keenam sarung tangan tersebut. Pengujian dampak berdasarkan ANSI/ISEA 138 mengurutkan perlindungan punggung menjadi tiga tingkat berdasarkan gaya transmisi puncak yang diukur pada buku-buku jari dan jari, yang berarti geometri bantalan sama pentingnya dengan ketebalan bantalan.
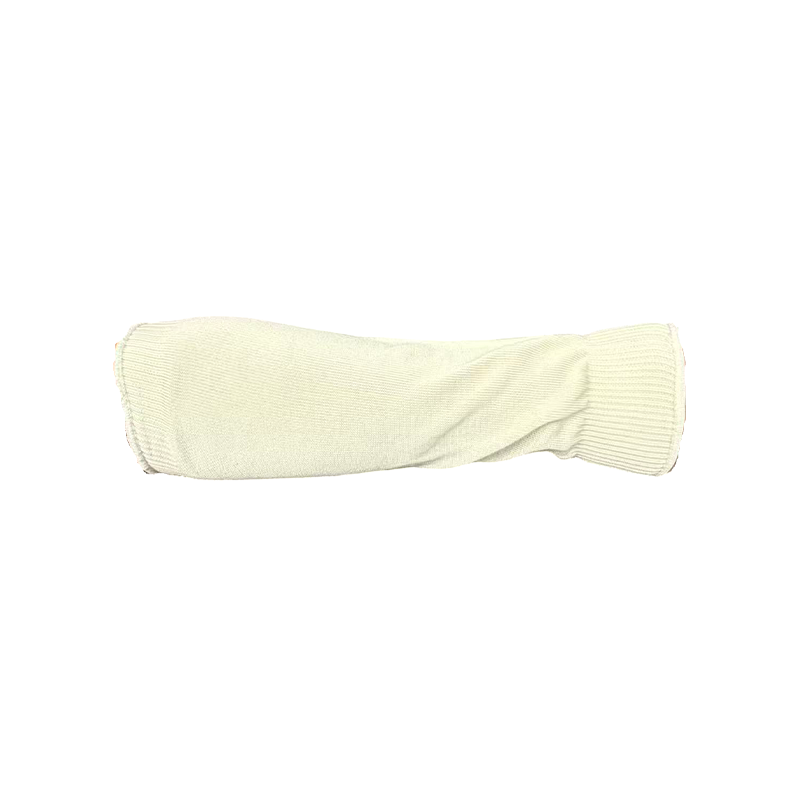 Sarung Tangan Pelindung Panas Tahan Api dan Tahan Potong Tinjau sarung tangan tahan api dan tahan potong ini dalam opsi perlindungan panas; detail EN 407 dan spesifikasi ketahanan potong tidak ditampilkan. Lihat Produk →
Tes Sarung Tangan, Standar dan Apa yang Mempengaruhi Angka tersebut
Saat Anda membandingkan dua lembar data, bandingkan metode dan hasilnya. Tabel di bawah mencantumkan tes yang paling sering muncul pada lembar data perlindungan tangan dan variabel yang secara diam-diam mengubah hasilnya.
| Tes | Standar referensi | Apa yang dilaporkan | Apa yang biasanya menggerakkan hasilnya |
|---|---|---|---|
| Resistensi terhadap potongan | ASTM F2992 (TDM-100) dan ISO 13997 | Gaya dalam gram (A1 hingga A9) atau dalam newton (A hingga F) | Keausan bilah, tegangan spesimen, jumlah benang, kelembapan dalam sampel |
| Abrasi, sobek, tusuk | EN 388:2016 | Siklus menuju terobosan, kekuatan sobek, kekuatan tusukan | Ketebalan lapisan, grit roda, persiapan kupon |
| Permeasi kimia | EN ISO 374-1 | Waktu terobosan per bahan kimia, Tipe A, B atau C | Suhu, campuran, ketebalan sampel dan lokasi |
| Panas dan nyala api | EN 407 | Waktu setelah nyala api, panas kontak dalam derajat Celcius, tahan percikan | Berat kain, kelembapan, siklus pencucian |
| Dampak | ANSI/ISEA 138 | Kekuatan transmisi puncak, level 1 hingga 3 | Geometri pad, buku jari mana yang dipukul, suhu |
| QC visual dan dimensi | Pengambilan sampel ISO 2859-1 | Tingkat cacat, panjang, ketebalan telapak tangan | Rencana pengambilan sampel, alat ukur, siapa yang mengukur |
Apa yang Harus Ditanyakan Sebelum Anda Menyetujui Spesifikasi Sarung Tangan
Daftar singkat pertanyaan akan memberi tahu Anda dalam satu email apakah penelitian dan pengembangan pemasok itu nyata:
- Apakah ketinggian yang dilaporkan diukur pada sarung tangan yang sudah jadi dan dilapisi atau pada lapisan kosong?
- Laboratorium internal atau pihak ketiga, dan yang mana? Pengujian internal memungkinkan iterasi yang cepat; pihak luar yang terakreditasi mengkonfirmasinya secara independen. Produsen yang kuat menggunakan keduanya.
- Berapa banyak spesimen, dari berapa lot produksi, dan diuji pada tanggal berapa?
- Dapatkah Anda melihat catatan kalibrasi - jumlah bilah pada alat uji potong, tanggal kalibrasi sel beban, pengondisian sampel sebelum pengujian?
- Apakah sampel yang disimpan disimpan berdasarkan nomor lot dan untuk berapa lama?
- Pengujian ulang apa yang dipicu oleh perubahan: pemasok benang baru, pengukur jarum baru, garis pencelupan baru, profil pengawetan baru?
- Tingkat penerimaan apa yang diterapkan pada cacat visual dan dimensi, dan siapa yang menandatangani laporan pra-pengiriman?
Jika Anda masih mendefinisikan spesifikasinya sendiri, panduan ini terus berlanjut memilih sarung tangan anti potong menelusuri level yang cocok dengan tugas secara lebih rinci.
Pertanyaan Umum
Dapatkah satu sarung tangan memiliki tingkat pemotongan ANSI dan tingkat pemotongan EN?
Ya, dan banyak liner berperforma tinggi melakukannya - tetapi hasil tersebut berbeda dari metode yang berbeda. Tanyakan standar mana yang dimiliki setiap nomor sebelum Anda membandingkannya dengan produk lain.
Apakah tingkat pemotongan yang lebih tinggi selalu lebih baik?
Tidak. Tingkat yang lebih tinggi biasanya berarti lapisan yang lebih tebal, lapisan yang lebih tebal, dan ketangkasan yang lebih sedikit, dan ketangkasan menentukan apakah sarung tangan akan dikenakan atau tidak. Ketahanan terhadap sayatan juga tidak menjelaskan apa pun tentang tusukan, perembesan bahan kimia, atau panas.
Seberapa sering lahan produksi harus diuji ulang?
Untuk klaim bahan kimia dan panas, per lot adalah dasar yang aman. Untuk pemotongan, per lot atau per batch yang ditentukan adalah hal yang biasa, ditambah pengujian ulang setiap kali pengaturan benang, pengukur, pelapisan atau pengawetan berubah.
Mengapa dua sarung tangan dengan label A5 yang sama terasa sangat berbeda?
Karena label menggambarkan satu sifat yang diukur. Berat liner, ukuran, bahan pelapis, kedalaman celup, dan ukuran semuanya berbeda-beda - dan itulah yang dirasakan operator setelah empat jam pemakaian.
Dimana Pengujian Cocok di Lantai Pabrik
Laboratorium hanya membantu jika berada di sebelah jalur produksi. Pabrikan di balik situs ini telah memproduksi pelindung tangan di Rugao, Jiangsu sejak tahun 2010 dan telah beroperasi sebagai organisasi penelitian, produksi, pemeriksaan kualitas, dan purna jual yang terintegrasi sejak tahun 2013, di lokasi seluas 10.000 meter persegi yang mencakup ruang produksi seluas 4.500 meter persegi dan laboratorium internal. Rangkaiannya mulai dari pelindung sayatan ANSI A2 hingga A8 melalui sarung tangan celup, mekanis, termal, dan kimia, ditambah pelindung lengan dan lengan, sehingga suatu spesifikasi dapat dipenuhi dari satu sumber, bukan dirakit dari beberapa sumber.
Situs ini terletak di Delta Sungai Yangtze dekat Shanghai, yang mempersingkat pengiriman sampel dan siklus verifikasi pihak ketiga. Jika Anda ingin melihat bagaimana tingkat pemotongan, pelapisan, atau klaim bahan kimia tertentu dapat dipenuhi, meminta penawaran dengan detail lamaran Anda dan standar yang harus Anda penuhi.