

Ambil baja kosong yang baru dicukur dari tumpukan dan masalahnya akan muncul dalam dua detik. Duri di tepi bawah mengenai sarung tangan, telapak tangan meluncur di atas lapisan minyak, dan tangan terpelintir. Kombinasi dari ujung yang tajam, cengkeraman yang lemah, dan ukuran yang longgar itulah yang mengirim perakit ke ruang pertolongan pertama, bukan ujung yang tajam itu sendiri.
Jawaban singkatnya yang pertama: untuk sebagian besar pekerjaan fabrikasi logam, lakukan standarisasi pada pelindung sayatan ANSI A4 hingga A6 dengan lapisan telapak tangan nitril atau PU, penutup yang pas, dan manset yang menutupi pergelangan tangan. A2 dan A3 cukup untuk bangku inspeksi dan perakitan lampu. A7 dan A8 termasuk dalam penanganan skrap dan pekerjaan geser berat, di mana tangan bertemu dengan tepi mentah sepanjang shift. Membeli satu tingkat untuk seluruh pabrik adalah kesalahan paling umum dan termahal dalam perlindungan tangan.
Dimana Pemotongan Sebenarnya Terjadi pada Fabrikasi Logam
Spesifikasi sarung tangan biasanya ditulis dari katalog. Mereka bertahan lebih baik ketika ditulis dari lantai. Dalam pengerjaan lembaran logam, cedera terjadi pada tiga momen: menarik benda kerja dari tumpukan, menangkap bagian yang tergelincir, dan memasukkan ke dalam tempat sampah. Masing-masing memerlukan keseimbangan tingkat pemotongan, cengkeraman, dan cakupan yang berbeda.
| Tugas | Bahaya primer | Tingkat pemotongan awal | Biasanya diabaikan |
|---|---|---|---|
| Penanganan lembaran dan blanko | Tepinya tergores, ujung kumparannya tajam | A4 hingga A5 | Pegang lembaran berminyak, tutupi pergelangan tangan |
| Deburring dan penggilingan | Kontak abrasif, denda panas | A3 hingga A5 | Peringkat abrasi, tahan panas |
| Tekan rem dan kerja geser | Kontak tepi tiba-tiba, terjepit | A5 hingga A6 | Perlindungan benturan punggung tangan |
| Potongan dan tempat sampah | Tepinya bergerigi dan tidak dapat diprediksi | A6 hingga A8 | Resistensi tusukan, cakupan lengan bawah |
| Inspeksi dan perakitan lampu | Kontak tepi kecil | A2 hingga A3 | Ketangkasan, kecocokan, sensitivitas sentuhan |
Dua dari baris tersebut mendorong sebagian besar biaya. Naik satu level di bangku inspeksi tidak menghasilkan apa-apa dan membutuhkan ketangkasan. Tetap satu tingkat terlalu rendah dalam penanganan barang bekas adalah asal mula klaim kompensasi.
Membaca Level Pemotongan ANSI Tanpa Membeli Berlebihan
Tarif ANSI/ISEA 105 memotong resistansi dari A1 ke A9 menggunakan pengujian ISO 13997, yang mana bilah bundar bergerak melintasi sampel di bawah beban yang meningkat hingga memotongnya. Hasilnya dicatat dalam gram-force: A4 kira-kira 1.500 g, A5 sekitar 2.200 g, A6 sekitar 3.000 g, A7 sekitar 4.000 g dan A8 mendekati 5.000 g. EN 388:2016 menyatakan hasil ISO 13997 yang sama secara berbeda, menggunakan huruf A hingga F, sehingga EN 388 level D mendekati ANSI A5.
Yang penting di lantai fabrikasi adalah metode pengujiannya, bukan hanya jumlahnya. Peringkat yang dibuat berdasarkan pengujian coupe lama dapat terlihat mengesankan pada baja yang keras dan tergores, lalu gagal dalam pengoperasiannya, karena bilah coupe menjadi tumpul saat bergerak. Pisau yang tumpul menghasilkan lapisan yang lebih lembut. Metode TDM menjaga kecanggihan tetap konsisten, itulah sebabnya manajer keselamatan di bidang pengerjaan logam harus meminta angka ISO 13997 pada lembar spesifikasi daripada menerima tingkat judul.
- A2 hingga A3: inspeksi, pengepakan (25%)
- A4: penanganan lembaran umum (30%)
- A5 hingga A6: pemotongan, pekerjaan pengepresan (30%)
- A7 ke atas: penanganan barang bekas (15%)
Pembagian tingkat pemotongan yang ilustratif di seluruh bengkel fabrikasi campuran, berdasarkan pengelompokan tugas pada umumnya.
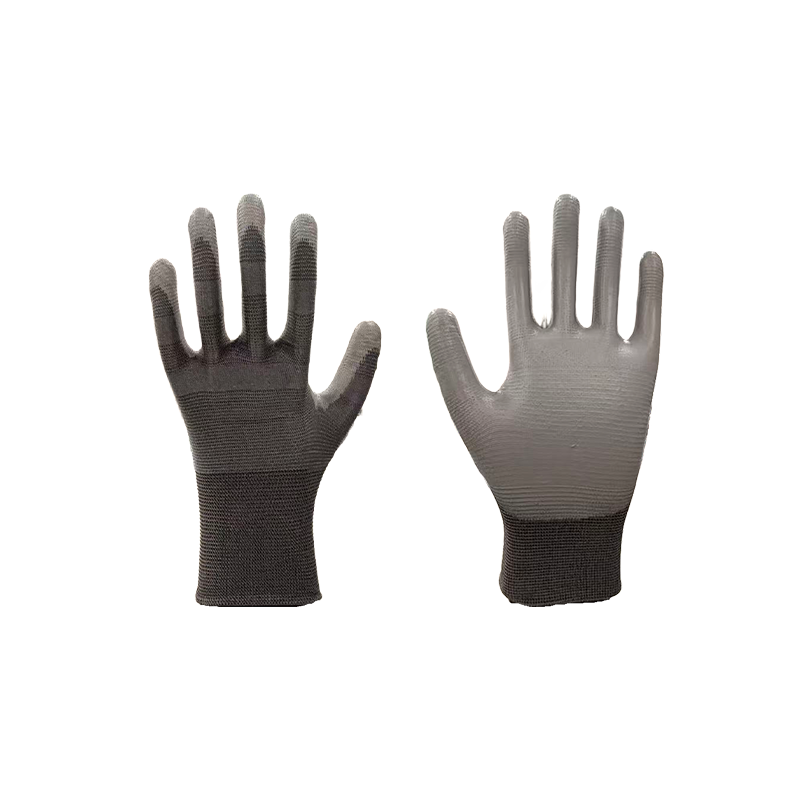
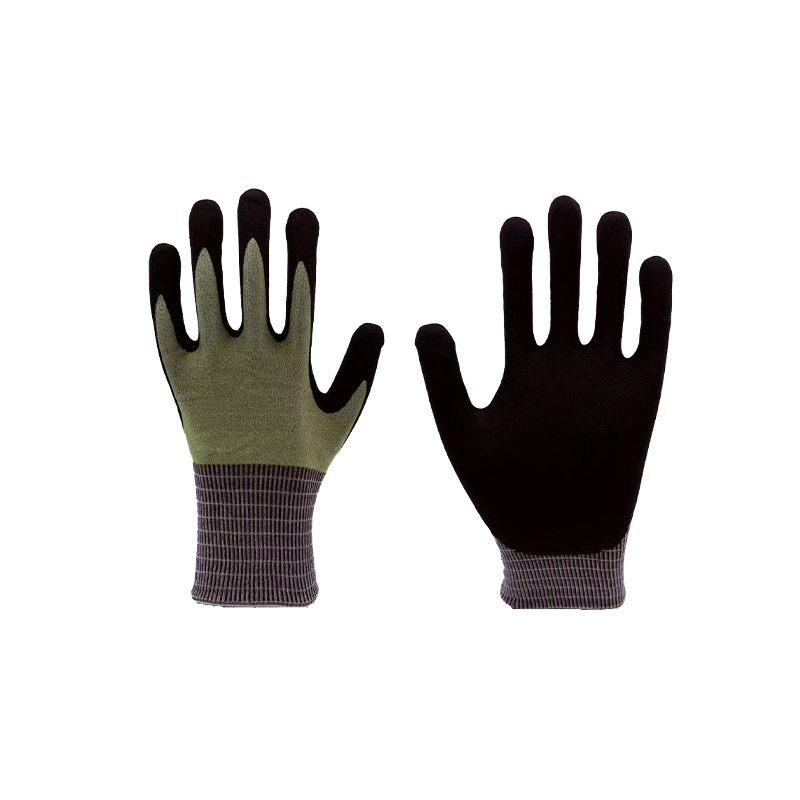
Liner HPPE 13-gauge dengan peringkat ANSI A5 merupakan pekerja keras untuk sebagian besar lantai fabrikasi: cukup tahan terhadap potongan untuk tepian yang terpotong dan deburring, cukup tipis sehingga operator membiarkannya tetap terpasang alih-alih menariknya di sela-sela pekerjaan.
 Sarung Tangan Pengaman Tahan Potong 13-Gauge ANSI A5 Abu-abu Liner HPPE ukuran 13 dengan peringkat ANSI A5 untuk tugas fabrikasi; bentuknya yang tipis mungkin sesuai dengan bagian tepi yang tercukur dan deburring saat pekerja tetap mengenakan sarung tangan. Lihat Produk →
Faktor dibalik Pemotongan Rating
Nomor pada kotak berasal dari benang liner dan cara rajutannya. Empat konstruksi mencakup hampir semua yang digunakan dalam pengerjaan logam, dan masing-masing memiliki trade-off yang muncul di lantai, bukan di lembar spesifikasi.
Kisaran pemotongan ANSI yang umum dicapai oleh konstruksi liner umum; kinerja sebenarnya tergantung pada ukuran, rasio campuran dan kepadatan rajutan.
Polietilen berkinerja tinggi yang dicampur dengan serat kaca adalah jalur paling umum menuju A4 hingga A6. Ini ringan, fleksibel dan mempertahankan ratingnya saat kering. Para-aramid memiliki ketahanan terhadap panas dan api, yang sesuai dengan dukungan pengelasan dan penanganan komponen panas, namun memberikan ketahanan potong yang lebih sedikit per unit berat, sehingga biasanya dicampur daripada digunakan sendiri. Inti kawat baja mendorong peringkat ke A7 dan A8 dan tetap berfungsi saat liner basah atau berminyak, sehingga mengorbankan bobot, kekakuan, dan rutinitas pemakaian yang lebih lambat.
Gauge juga mengubah hasilnya. Liner ukuran 18 lebih tipis, lebih dingin, dan lebih cekatan dibandingkan liner ukuran 13, namun benang yang lebih halus menempatkan lebih sedikit serat tahan potong pada setiap sentimeter persegi, sehingga campuran yang sama sering kali memiliki tingkat satu tingkat lebih rendah pada ukuran 18. Jika spesifikasi berpindah dari ukuran 13 ke 18 untuk kenyamanan, tingkat pemotongan harus diperiksa ulang daripada diasumsikan.
Pelapisan, Pegangan dan Abrasi
Ketahanan terhadap sayatan membuat tepinya tidak menyentuh kulit. Pegangan menentukan apakah sarung tangan menahan bagian tersebut atau memutarnya. Lapisan telapak tangan mampu melakukan hal tersebut dan juga mampu menahan sebagian besar abrasi.
| Pelapisan | Pegang bagian yang berminyak | Ketahanan terhadap abrasi | Fleksibilitas | Dimana itu cocok |
|---|---|---|---|---|
| PU | Adil sampai bagus | Bagus | Luar biasa | Keringkan hingga bagian yang sedikit diminyaki, penanganan halus |
| Nitril | Sangat bagus | Sangat bagus | Bagus | Lembaran berminyak, fabrikasi umum |
| Lateks | Lumayan dalam minyak, enak saat basah | Bagus | Sangat bagus | Bagian kering dan tugas basah campuran |
| Rajutan tanpa lapisan | Buruk | Rendah | Terbaik | Bangku inspeksi, pekerjaan rendah minyak |
Tingkat abrasi dinilai secara terpisah dari ketahanan sayatan, dalam skala 1 hingga 6, sehingga sarung tangan dapat memiliki tingkat sayatan yang kuat dan tetap aus di telapak tangan setelah satu minggu proses deburring. Setiap kali penggerindaan, deburring, atau penanganan pengecoran kasar merupakan bagian dari pekerjaan, periksa tingkat abrasi di sebelah tingkat pemotongan alih-alih mengasumsikan keduanya bergerak bersamaan.
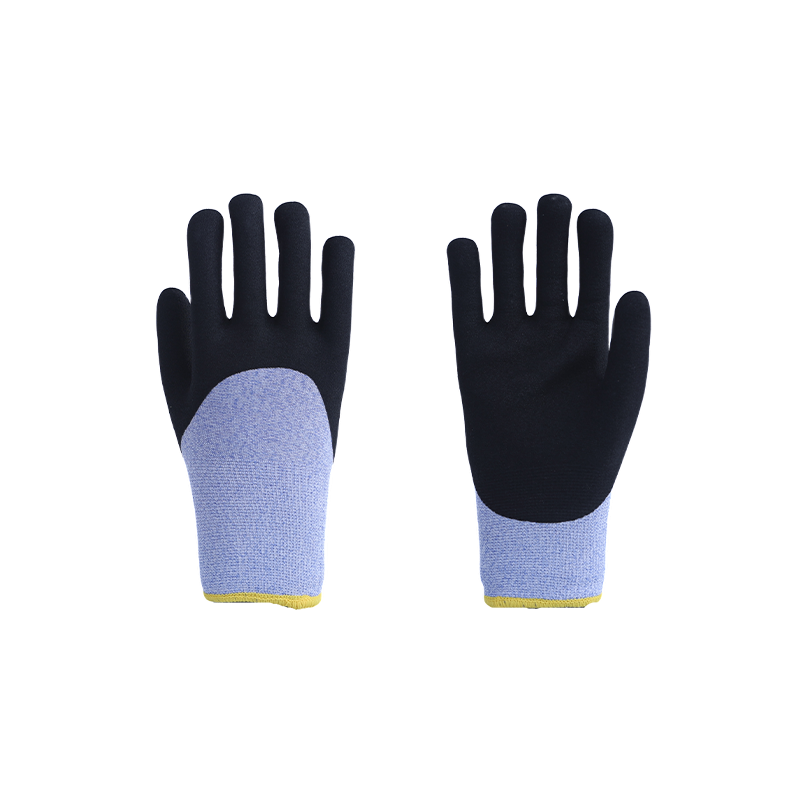
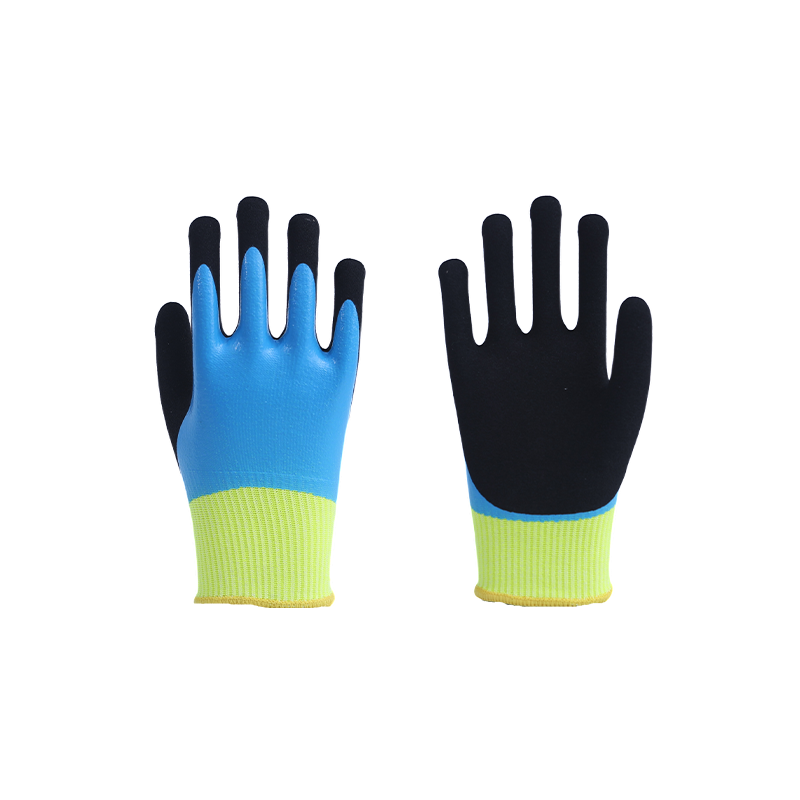
Jika kontak abrasif dan ujung tajam menyatu, telapak tangan yang terendam seluruhnya dan alas yang diperkuat menambah masa pakai sarung tangan tanpa mengubah lapisannya.
 Sarung Tangan Kerja Tahan Potong Abrasif yang Terendam Sepenuhnya Untuk kontak abrasif di samping tepi yang tajam, telapak tangan yang terendam seluruhnya dan alas yang diperkuat dihadirkan untuk memperpanjang masa pakai sarung tangan sebelum pesanan massal. Lihat Produk →
Bahan celup tidak dapat dipertukarkan di seluruh rangkaian produk, dan pilihan nitril, lateks, atau PU memengaruhi cengkeraman basah, kelembutan, dan biaya dengan berbagai cara. Melihat lebih dekat kinerja setiap penurunan layak dilakukan dengan waktu membaca sebelum pesanan massal ditandatangani.
Bandingkan opsi pencelupan nitril, lateks, dan PU sebelum Anda melakukan pesanan massal .
Bahaya Benturan dan Hancur di Sekitar Rem Tekan dan Gunting
Resistensi terhadap potongan tidak menjelaskan dampak apa pun. Sebuah bagian bisa menendang mundur rem tekan, sebuah potongan bisa mendarat di buku-buku jari, dan seekor domba jantan bisa menutup di jari. Perlindungan punggung tangan adalah jawabannya, dan dinilai secara terpisah. ANSI/ISEA 138 mengurutkan sarung tangan benturan dari level 1 hingga level 3 berdasarkan gaya puncak yang disalurkan melalui area buku jari, dengan level 3 merupakan yang paling protektif dengan kekuatan kurang lebih di bawah 4 kN, dibandingkan di bawah 9 kN untuk level 1.
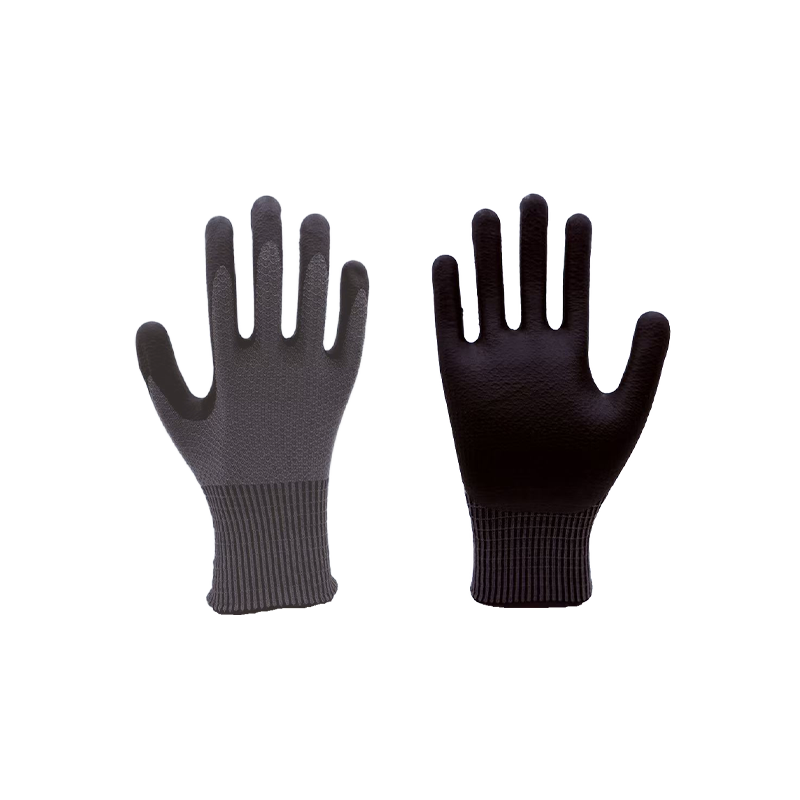
Kombinasi lapisan anti potong dengan TPR yang dibentuk di bagian belakang tangan mencakup kedua risiko dalam satu sarung tangan, hal ini penting pada stasiun rem tekan dan geser di mana operator tidak akan mengganti sarung tangan di sela-sela tugas.
 Sarung Tangan Pengaman TPR Tahan Guncangan A6 Menggabungkan lapisan anti potong A6 dengan pelindung bagian belakang tangan TPR yang dibentuk, cocok untuk stasiun risiko benturan di mana operator tetap memakai satu pasang. Lihat Produk →
Bantalan dampak memang mengurangi fleksibilitas dan menambah kehangatan, sehingga bantalan tersebut ditempatkan pada stasiun yang terkena dampak yang merupakan bahaya nyata, bukan pada setiap pasangan di pabrik.
Kesesuaian, Ukuran, dan Panjang Manset Tentukan Apakah Rating Akan Digunakan
Sarung tangan dengan tingkat potongan yang tepat dan ukuran yang salah tidak akan melindungi siapa pun karena dapat terlepas.
- Sarung tangan yang longgar akan tersangkut duri dan terlepas dari tangan; sarung tangan ketat menyebabkan kelelahan dan pergelangan tangan terpotong pada akhir giliran kerja.
- Pergelangan tangan rajutan menjaga ketangkasan untuk pekerjaan bangku. Manset yang lebih panjang, sekitar 35 cm, cocok untuk kontak dengan minyak atau bahan kimia dan melindungi lengan bawah.
- Ujung manset adalah titik tangkapan yang umum. Duri yang tersangkut di ujungnya memutar seluruh sarung tangan dan memperlihatkan telapak tangan.
- Keausan lapisan adalah tanda pertama penggantian. Setelah lapisan telapak tangan terkikis, kinerja pemotongan akan turun dengan cepat seiring dengan semakin banyaknya lapisan liner.
- Penumpukan panas penting di musim panas. Memutar dua pasang per operator per shift menjaga liner tetap kering dan sarung tangan tetap digunakan.
- Jika pekerja melepas sarung tangan untuk mengambil pengikat kecil, maka kecocokan atau ketangkasannya yang salah, bukan pekerjanya.
Daftar Periksa Pengadaan untuk Manajer Keselamatan
- Petakan setiap tugas berdasarkan bahaya sebenarnya: jenis tepi, minyak, panas, benturan, kontak bahan kimia.
- Tetapkan tingkat pemotongan per kelompok tugas, bukan satu tingkat untuk keseluruhan pabrik.
- Mintalah hasil ISO 13997 atau TDM dalam gram-force atau newton, bukan hanya huruf atau angkanya saja.
- Periksa peringkat abrasi dan cengkeraman di samping peringkat pemotongan.
- Pesan dua ukuran per kru dan jalankan uji coba dua minggu sebelum pembelian massal.
- Pastikan panjang manset dan lapisan untuk stasiun yang berminyak, basah, atau terkena bahan kimia.
- Bandingkan frekuensi penggantian dan waktu tunggu, bukan hanya harga satuan per lusin.
- Tanyakan tentang ukuran khusus, pencitraan merek, dan pengemasan jika Anda berencana melakukan standarisasi di seluruh lokasi.
Sebagian besar masalah spesifikasi lebih murah untuk diperbaiki sebelum pengiriman kontainer pertama dibandingkan setelahnya. Jika daftar tugas Anda mencakup campuran tepi tajam, lembaran berminyak, dan stasiun tumbukan, ada baiknya menguji spesifikasi terhadap sampel sebenarnya terlebih dahulu. Kirim daftar tugas Anda dan minta penawaran sehingga tingkat potongan, pelapis, dan panjang manset dapat disesuaikan dengan stasiun yang Anda jalankan.
Pertanyaan yang Sering Diajukan
Apakah sarung tangan A5 cukup untuk pekerjaan rem tekan?
Biasanya untuk resiko pemotongan, namun tidak selalu untuk resiko dampak. Stasiun rem tekan sering kali memerlukan tingkat pemotongan A5 atau A6 yang dikombinasikan dengan perlindungan benturan ANSI/ISEA 138 di punggung tangan.
Apakah sarung tangan anti sayat juga dapat menghentikan tusukan?
Tidak, ketahanan terhadap tusukan diuji secara terpisah. Lapisan yang tahan terhadap bilah geser mungkin masih membiarkan potongan yang tipis dan bergerigi menembusnya. Untuk tempat sampah bekas, periksa kinerja tusukan serta tingkat pemotongan.
Bisakah satu jenis sarung tangan mencakup seluruh bengkel fabrikasi?
Hal ini dapat ditentukan seperti itu, tetapi biayanya adalah ketangkasan pada tugas-tugas ringan dan perlindungan pada tugas-tugas berat. Dua atau tiga tingkat yang mencakup inspeksi, penanganan umum, dan pekerjaan skrap biasanya akan lebih murah secara keseluruhan.
Seberapa sering sarung tangan anti potong harus diganti?
Saat lapisan telapak tangan aus, saat lapisannya terkelupas atau tersangkut, atau setelah kontak dengan bahan kimia yang merusak serat. Performa potongan menurun seiring dengan keausan, jadi A5 yang aus bukanlah A5.
Mencocokkan tingkat pemotongan pada setiap stasiun, memeriksa cengkeraman dan abrasi di sebelahnya, dan memastikan kesesuaian pada perpindahan gigi yang sebenarnya mencakup hampir setiap mode kegagalan dalam fabrikasi logam. Mulailah dengan bahayanya, lalu pilih sarung tangan, bukan sebaliknya.